

یکی از مهمترین عوامل در جوشکاری، انتخاب آمپر مناسب است. میزان آمپر نه تنها کیفیت جوش را تعیین میکند، بلکه ایمنی کار، طول عمر دستگاه جوش و میزان مصرف الکترود را نیز تحت تأثیر قرار میدهد. انتخاب آمپر نادرست میتواند باعث سوختن قطعه، نفوذ ناکافی جوش یا آسیب به دستگاه شود. در این مقاله به طور کامل درباره نحوه تعیین آمپر مناسب، عوامل تأثیرگذار، نکات عملی و تجهیزات مرتبط صحبت میکنیم. پس با ابزار صنعتی آساتول همراه باشید.
رابطه آمپر با ضخامت فلز
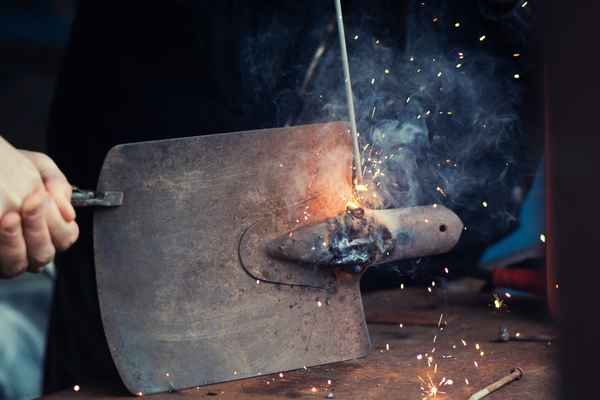
آمپر جوشکاری باید متناسب با ضخامت و نوع فلز باشد:
-
فلزات نازک (۱–۳ میلیمتر): آمپر پایین ۳۰–۶۰ برای جلوگیری از سوراخ شدن و سوختن فلز مناسب است.
-
فلزات متوسط (۳–۶ میلیمتر): آمپر ۸۰–۱۲۰ باعث نفوذ مناسب و جوش مقاوم میشود.
-
فلزات ضخیم (۶ میلیمتر و بالاتر): آمپر ۱۳۰–۲۰۰ یا بالاتر نیاز است تا جوش عمیق و مقاوم ایجاد شود.
نکته ریز: حتی تغییر ۵–۱۰ آمپر میتواند تفاوت قابل توجهی در کیفیت جوش ایجاد کند، به خصوص روی فلزات نازک یا آلومینیوم.
تاثیر نوع الکترود بر آمپر
انتخاب آمپر مناسب با توجه به نوع و ضخامت الکترود بسیار مهم است. در جدول زیر جزئیات آن آورده شده است:
| نوع الکترود | قطر (میلیمتر) | جریان آمپر پیشنهادی | کاربرد رایج |
| الکترود سلولزی | 1.5 | 30–50 | فلزات نازک، اتصال سبک |
| الکترود سلولزی | 2.0 | 50–70 | آهن و فولاد سبک |
| الکترود روتیلی | 2.5 | 80–120 | قطعات متوسط، استحکام مناسب |
| الکترود روتیلی | 3.2 | 100–140 | قطعات متوسط تا ضخیم |
| الکترود قلیایی | 4.0 | 130–170 | قطعات ضخیم، جوش سنگین |
| الکترود قلیایی | 5.0 | 160–200 | فولادهای ضخیم، ساختار صنعتی |
تنظیم آمپر در انواع روشهای جوشکاری
1.جوشکاری آرگون (TIG)
در جوشکاری آرگون، کنترل دقیق آمپر و جریان گاز اهمیت زیادی دارد. آمپر زیاد باعث سوختن فلز پایه و آمپر کم باعث جوش ضعیف و نفوذ ناکافی میشود. کیفیت تورچ آرگون و تنظیم دقیق جریان گاز روی نتیجه نهایی تأثیرگذار است.
برای اطلاعات بیشتر درباره تجهیزات مورد نیاز میتوانید به مقاله لوازم جوشکاری آرگون مراجعه کنید.
2.جوشکاری CO2 (MIG/MAG)
در جوشکاری CO2، آمپر مناسب باعث کاهش پاشش جوش و ایجاد جوش صاف میشود. استفاده از تورچ CO2 با کیفیت و تنظیم دقیق آمپر باعث افزایش سرعت جوشکاری و کاهش مصرف الکترود میشود.
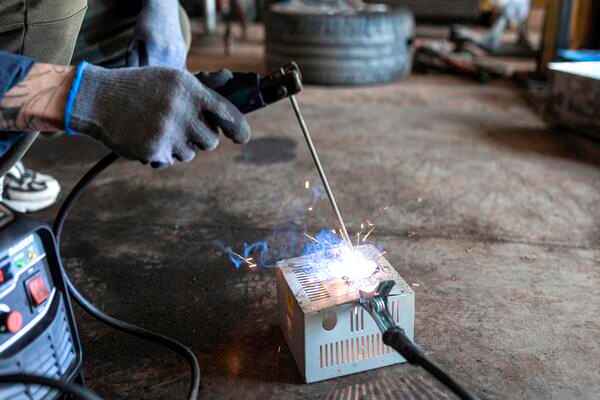
3.جوشکاری با الکترود دستی (SMAW)
در جوشکاری با الکترود دستی، انتخاب آمپر مناسب برای هر نوع الکترود اهمیت دارد. آمپر کم باعث جوش ناقص و آمپر زیاد باعث سوختن فلز میشود. برای شروع، همیشه روی قطعه آزمایشی جوش بزنید و آمپر مناسب را پیدا کنید.
تأثیر آمپر زیاد و کم
-
آمپر کم: جوش ضعیف، نفوذ ناکافی و جوش ناقص ایجاد میکند و ممکن است بعد از سرد شدن ترک بخورد.
-
آمپر زیاد: باعث سوختن فلز، ایجاد سوراخ، پاشش زیاد جوش و افزایش مصرف الکترود میشود.
تنظیم آمپر مناسب ترکیبی از تجربه، آزمایش و شناخت دقیق فلز و الکترود است.
نکات عملی برای تنظیم آمپر
-
قبل از شروع جوشکاری روی قطعه آزمایشی آمپر مناسب را امتحان کنید.
-
برای جوشهای سطحی، آمپر را کمی کاهش دهید.
-
برای جوشهای عمقی و فلزات ضخیم، آمپر را افزایش دهید تا نفوذ کافی ایجاد شود.
-
از دستگاه جوش با قابلیت تنظیم دقیق آمپر استفاده کنید.
-
در جوشکاری آرگون، تنظیم جریان گاز و تورچ آرگون را به دقت انجام دهید.
-
در جوشکاری CO2، استفاده از تورچ CO2 مناسب و تنظیم آمپر صحیح باعث کاهش پاشش و افزایش کیفیت جوش میشود.
-
همیشه مطمئن شوید سیم یا کابل دستگاه جوش توانایی جریان مورد نظر را دارد تا افت ولتاژ ایجاد نشود.
نکته: در جوشکاری حرفهای، بسیاری از جوشکاران از آمپرمتر دیجیتال یا دستگاه با نمایشگر دقیق جریان برای تعیین آمپر دقیق استفاده میکنند.
عوامل دیگر تأثیرگذار بر آمپر
-
زاویه تورچ: زاویه نادرست تورچ باعث سوختن الکترود یا فلز پایه میشود.
-
سرعت حرکت جوشکار: حرکت خیلی سریع یا کند روی آمپر مؤثر است.
-
گاز محافظ: جریان گاز نامناسب در جوشکاری آرگون و CO2 باعث ایجاد جوش ضعیف میشود.
-
دمای محیط: در هوای سرد، جریان گاز و آمپر ممکن است نیاز به تنظیم مجدد داشته باشد.
نتیجه گیری
انتخاب آمپر مناسب برای جوشکاری، کلید داشتن جوش با کیفیت، صاف و مقاوم است. با توجه به ضخامت فلز، نوع الکترود و روش جوشکاری، تنظیم دقیق آمپر باعث افزایش طول عمر دستگاه، کاهش ضایعات و افزایش ایمنی کار میشود. استفاده از تجهیزات مناسب مانند تورچ آرگون، تورچ CO2 و دیگر لوازم جوشکاری آرگون نیز کیفیت نهایی را تضمین میکند.